
- Inicio
- Soluciones
- Eficiencia energética con IA
Eficiencia energética con IA para hornos y líneas térmicas
HEFESTO calcula, para cada formato y cada turno, la consigna de temperatura, potencia o caudal que cumple la calidad exigida con el mínimo de gas o electricidad. Trabaja con las señales que el SCADA ya registra, y el ahorro se mide en consumo específico con los contadores de la planta.
Temperaturas de zona, caudal de gas o potencia, velocidad de línea y producción prevista, por OPC UA, Modbus o exportación del histórico.
HEFESTO recomienda consignas. El sistema de control sigue mandando y el operador elige si las aplica y dentro de qué límites.
kWh/t o Nm³/t antes y después, corregidos por producción y formato, como pide INNOVAE y reconoce la UNE-EN ISO 50001.
El punto de mínimo consumo cambia con cada formato
En un horno de recalentamiento, parte del gas se pierde en humos, en las paredes y en los ratos en que el horno está caliente y la línea parada. El operador lo corrige a mano cuando puede, pero el mínimo depende del formato, de la aleación, de la temperatura ambiente y del precio de la energía ese día.
Hoy
- La consigna de cada zona la fija el jefe de turno según su experiencia y la receta del producto.
- El margen real de cada formato lo conoce quien lleva veinte años en la línea, y se va con él.
- El consumo se ve en la factura a fin de mes, mezclado con producción, paradas y cambios de formato.
- Cuando el consumo específico sube, se discute el porqué sin datos que separen causas.
Con HEFESTO
- La consigna se calcula para el producto que viene, a partir del balance de energía del horno y del histórico de la planta.
- Cada recomendación lleva la variable que manda y el motivo físico, a la vista del jefe de turno.
- El consumo específico de cada turno se compara con la línea base y con el mínimo calculado para ese producto.
- Si la planta y el modelo discrepan, gana la planta y el modelo se reajusta con el dato nuevo.
Física del proceso y datos de la planta en el mismo modelo
Lo que entra en el horno, lo que sale como producto y lo que se pierde, ajustado con el histórico real de tu línea.
Lee lo que ya existe
Temperaturas de zona, caudal de gas o potencia eléctrica, velocidad de línea, formato y producción prevista. HEFESTO combina el balance de energía del equipo con los datos de los últimos meses, por eso no necesita miles de ciclos de cada formato para aprender.
Calcula la consigna
La potencia o temperatura que cumple la temperatura de salida exigida con el mínimo consumo para el producto que viene, y cuánto se ahorra frente a la consigna actual.
Explica el motivo
Cada recomendación va con la variable que manda y el motivo físico, en términos de proceso. El jefe de turno decide si la aplica.
Dos hornos de dos sectores con el mismo método
Tratamiento térmico en una forja de Cantabria e inducción en una fundición de automoción. El tercero puede ser tu horno.
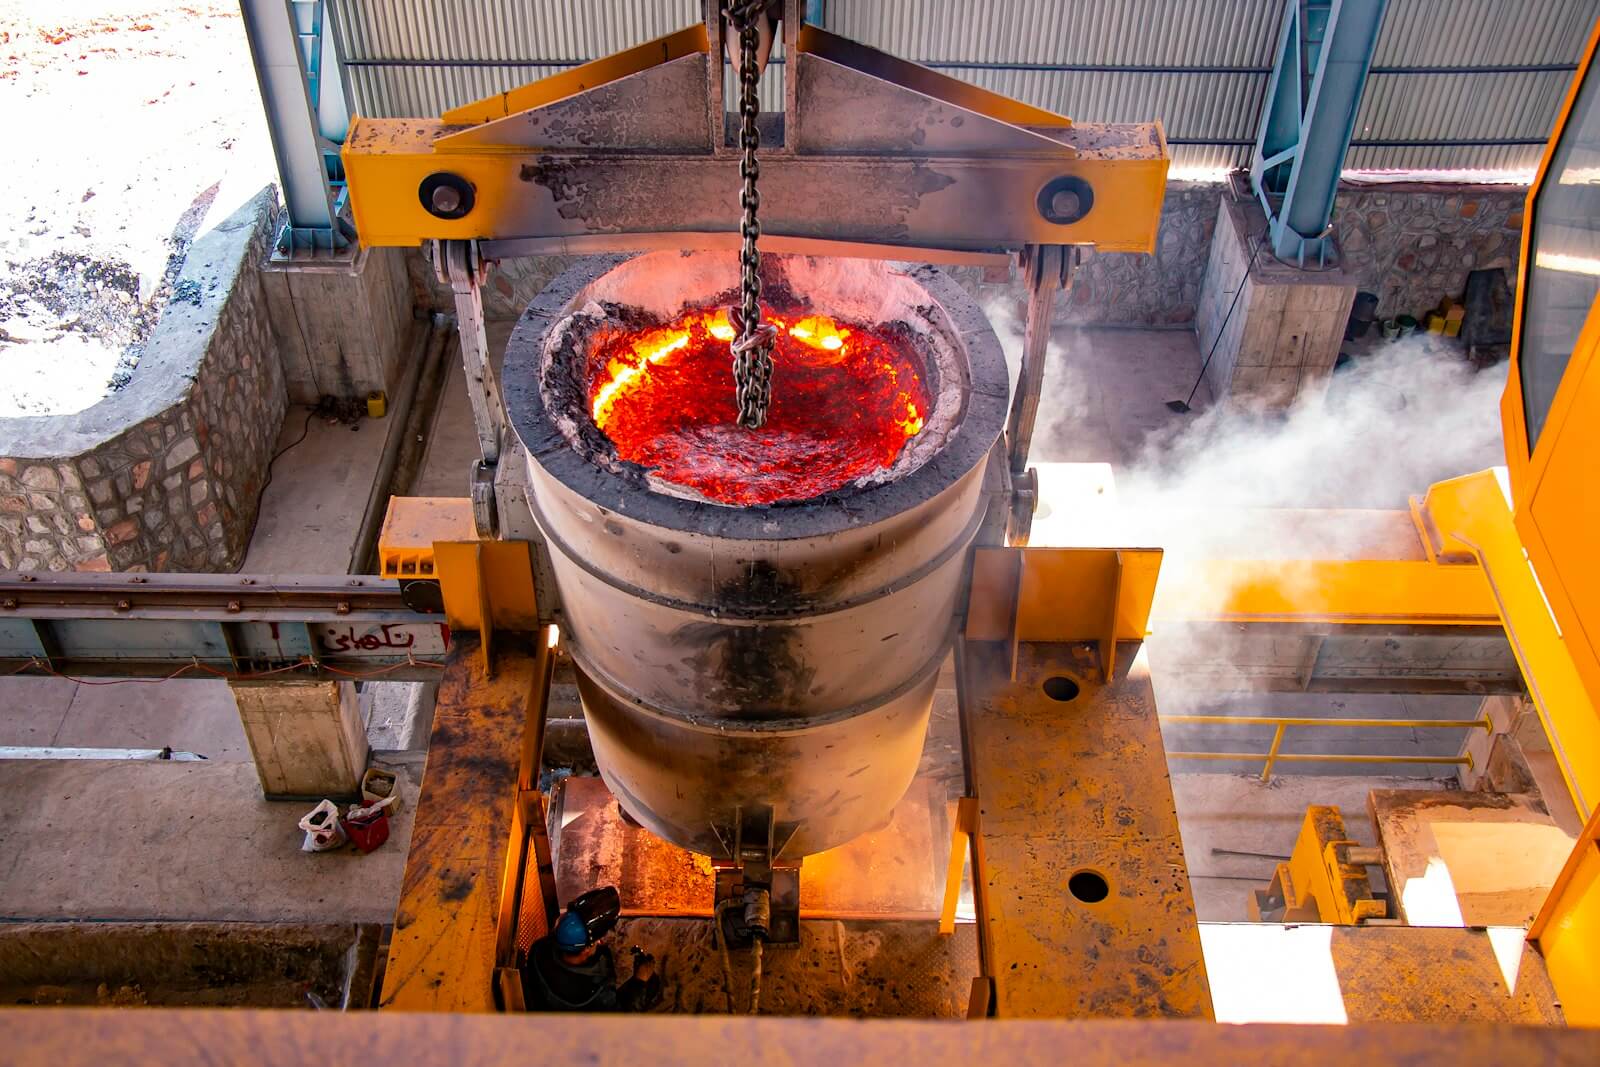
01Reinosa Forgings & CastingsForja de grandes componentes · CantabriaReinosa Forgings & CastingsEn septiembre de 2025 culminó la fase final de GASAI, el sistema que ajusta el consumo de gas de los hornos de tratamiento térmico sobre el SCADA existente. Se validó en los cinco hornos de una de las líneas principales de forja, donde se producen barras de hasta 8 metros y 500 mm de diámetro, dentro del programa INNOVA del Gobierno de Cantabria.
Leer el caso completo →«GASAI no solo nos permitirá reducir el consumo energético y las emisiones, sino también ganar en precisión, fiabilidad y control operativo.»
Javier Cordón, responsable de Tecnología y Calidad de RFC
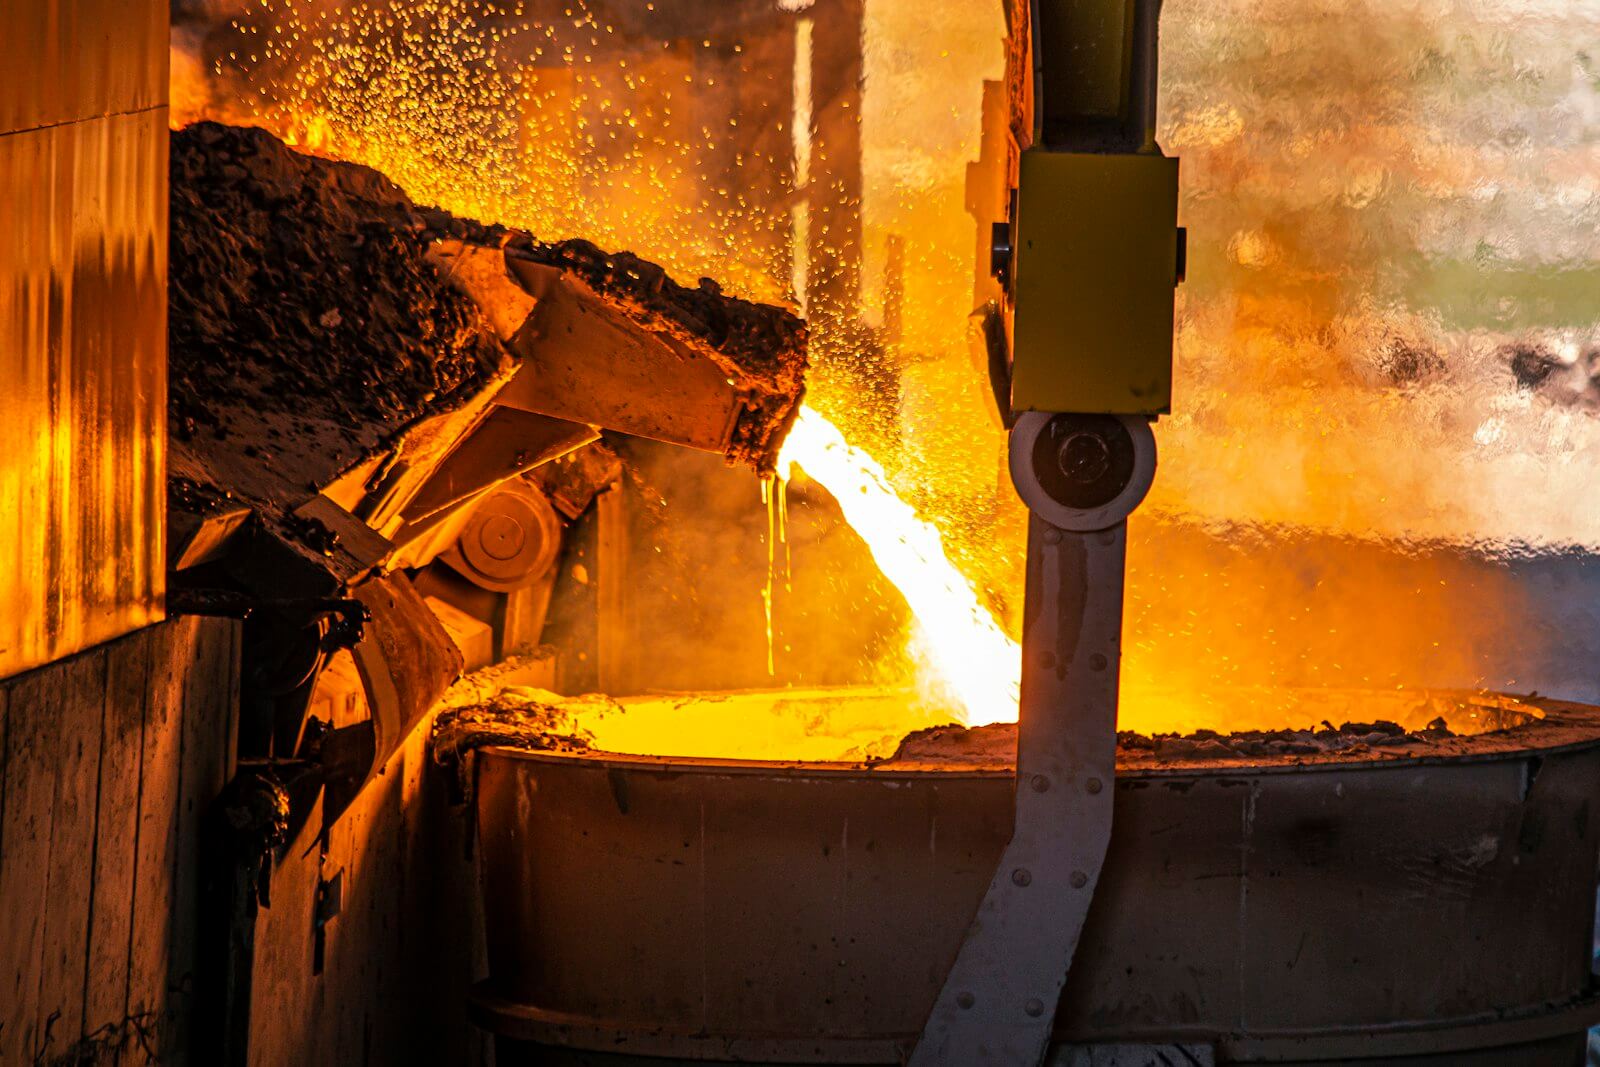 02Fundición de automociónFundición de automoción · horno de inducciónUn mínimo de potencia seguro y reproducible100 kW80 kW
Mínimo operativo para mantener el metal a temperatura, antes y después. La potencia mínima la fijaba cada turno según la experiencia del operario; el modelo, construido con el balance térmico del horno y un año de datos de operación, calculó un mínimo seguro y reproducible. 20-30 % menos energía en el horno, medido un año con los contadores de la planta. El operario conserva el control del equipo.
 03Tu hornoRecalentamiento, tratamiento térmico, inducción, secado¿Cuánto margen tiene tu horno?
El diagnóstico estima el margen entre cómo se opera hoy tu equipo y el mínimo que permite la física del proceso, con tus datos.
Pedir la reunión exploratoria →Cómo se demuestra el ahorro
Se fija una línea base con el consumo específico (kWh/t o Nm³ de gas por tonelada) de los meses anteriores, corregida por producción y formato. Después de la puesta en marcha se compara con el consumo específico real, medido con los mismos contadores.
Es el método que exige la ayuda INNOVAE para justificar el 20 % de ahorro de energía final y el que reconoce un auditor de la UNE-EN ISO 50001. No hay cifra de ahorro que no salga de esa comparación.
Diferencia × precio de la energía de ese día = ahorro en euros.
De la primera reunión a la operación
Se elige el proceso con más consumo y más margen, y se revisa qué señales existen ya en el SCADA o el histórico.
Datos históricos, una visita a planta y una estimación del margen de ahorro de tu equipo.
Sobre las señales existentes, sin tocar el sistema de control. Primero recomienda; después, si la planta lo decide, escribe consignas dentro de límites fijados por ingeniería.
Consumo específico contra la línea base cada mes. El modelo se reentrena cuando cambian la materia prima, el formato o el equipo.
Lo que suele preguntar una planta antes de empezar
Si tu pregunta no está aquí, la vemos en la reunión exploratoria.
¿Cuánto consumo puede bajar un modelo de este tipo?
Depende del margen entre cómo se opera hoy el equipo y el mínimo que la física del proceso permite. En un horno de inducción de una fundición de automoción, medido un año en planta con los contadores de la propia fábrica, el consumo de energía del horno bajó entre un 20 y un 30 %. El diagnóstico previo estima el margen de tu equipo con tus datos.
¿Hace falta cambiar el SCADA o el MES, o instalar sensores?
No. El modelo lee las señales que ya existen (temperaturas de zona, caudal de gas o potencia, velocidad de línea, producción prevista) por OPC UA, Modbus o exportación del histórico. Las consignas que calcula se entregan a la sala de control, y el sistema de control sigue siendo el que manda.
¿Y si el modelo se equivoca?
Al principio solo propone consignas y la sala de control las valida. Si la planta y el modelo discrepan, gana la planta y el modelo se reajusta. Si más adelante la planta decide que escriba consignas, lo hace dentro de los límites que fija ingeniería.
¿Cuánto trabajo le da a mi equipo?
Acceso de lectura al histórico del SCADA o PLC, una visita a planta y una persona de proceso que conozca el horno. La integración se hace sobre lo que ya hay, sin obra ni parada.
¿Los datos salen de la planta?
No hace falta. El modelo se despliega en un servidor de la planta o en una nube privada, según la política de sistemas de cada cliente.
¿Quién mantiene el modelo cuando termina el proyecto?
El equipo de la planta. Se entregan el código fuente y formación al equipo de proceso y de sistemas. El modelo se reentrena cuando cambian la materia prima, el formato o el equipo, y ese proceso queda documentado.
¿En qué se diferencia de un cuadro de mando energético?
Un cuadro de mando muestra lo que se consumió. HEFESTO calcula lo que se debería haber consumido para el mismo producto, explica la diferencia (qué variable, en qué turno, cuánto) y propone la consigna del siguiente turno.
¿Sirve para justificar la ayuda INNOVAE?
Sí. La línea base con consumo específico corregido por producción y la medición posterior son el método que pide la convocatoria para acreditar el 20 % de ahorro de energía final, y el que reconoce un auditor de la UNE-EN ISO 50001.