
- Inicio
- Soluciones
- Modelos predictivos para la industria
 PYTHIA
Modelos predictivos para la industria con la física del proceso dentro
Para anticipar un fallo, una subida de consumo o un lote fuera de tolerancia hace falta un modelo que sepa cómo se comporta el equipo. PYTHIA combina las leyes del proceso con los datos de SCADA, MES y mantenimiento que la planta ya tiene, y cada aviso llega con su explicación.
Lectura de SCADA, historian, MES y GMAO por OPC UA, Modbus o exportaciones. Solo se añade un sensor si el diagnóstico demuestra que falta una señal.
Cada alerta lleva la variable que se ha desviado, cuánto margen queda y qué revisar. Quien la recibe la comprueba contra el proceso antes de actuar.
El error del modelo se compara cada semana con lo que ocurrió. Cuando se desvía, se reentrena. Es parte del servicio.
Por qué tantos modelos predictivos no llegan a planta
Suelen fallar por tres motivos, y los tres se pueden evitar desde el diseño del modelo.
Hoy
- Acierta mientras la planta se parece a su histórico. Cambia la aleación, entra un lote de chatarra distinto o se sustituye un quemador, y sigue prediciendo lo de siempre.
- Nadie lo nota hasta que el aviso llega tarde o no llega.
- Una probabilidad de fallo del 87 % sin motivo no le sirve al jefe de turno para decidir si para la línea.
- Después de la puesta en marcha nadie revisa el modelo, así que envejece en silencio.
Con PYTHIA
- El balance de energía del horno, la curva de desgaste de la herramienta o la dinámica térmica de la prensa entran en el modelo como restricciones.
- Sabe por qué cambia la señal y avisa cuando algo se sale de lo físicamente esperable.
- Cada alerta llega con la variable desviada, el margen que queda y qué revisar.
- Su error se revisa cada semana y se reentrena cuando cambia el proceso.
Un modelo que el equipo de planta usa
Los datos ajustan lo que la física no fija: pérdidas, rendimiento del quemador y fenómenos no lineales.
La física primero
El balance de energía del horno, la curva de desgaste de la herramienta o la dinámica térmica de la prensa entran en el modelo como restricciones. Cuando una medida se sale de lo que el equipo puede hacer, el modelo lo marca aunque el histórico no haya visto nunca ese caso.
Avisos con motivo
Qué equipo, qué variable se ha desviado, cuánto margen hay y qué revisar en el siguiente turno. Se integra en el panel que la planta ya usa o en un informe por turno, y no sustituye al sistema de control.
Vigilado en producción
El error del modelo se compara cada semana con lo que ocurrió de verdad. Cuando la desviación supera un umbral acordado, se reentrena con los datos nuevos, porque una planta cambia y un modelo sin mantenimiento envejece en silencio.
Qué se puede predecir en una planta
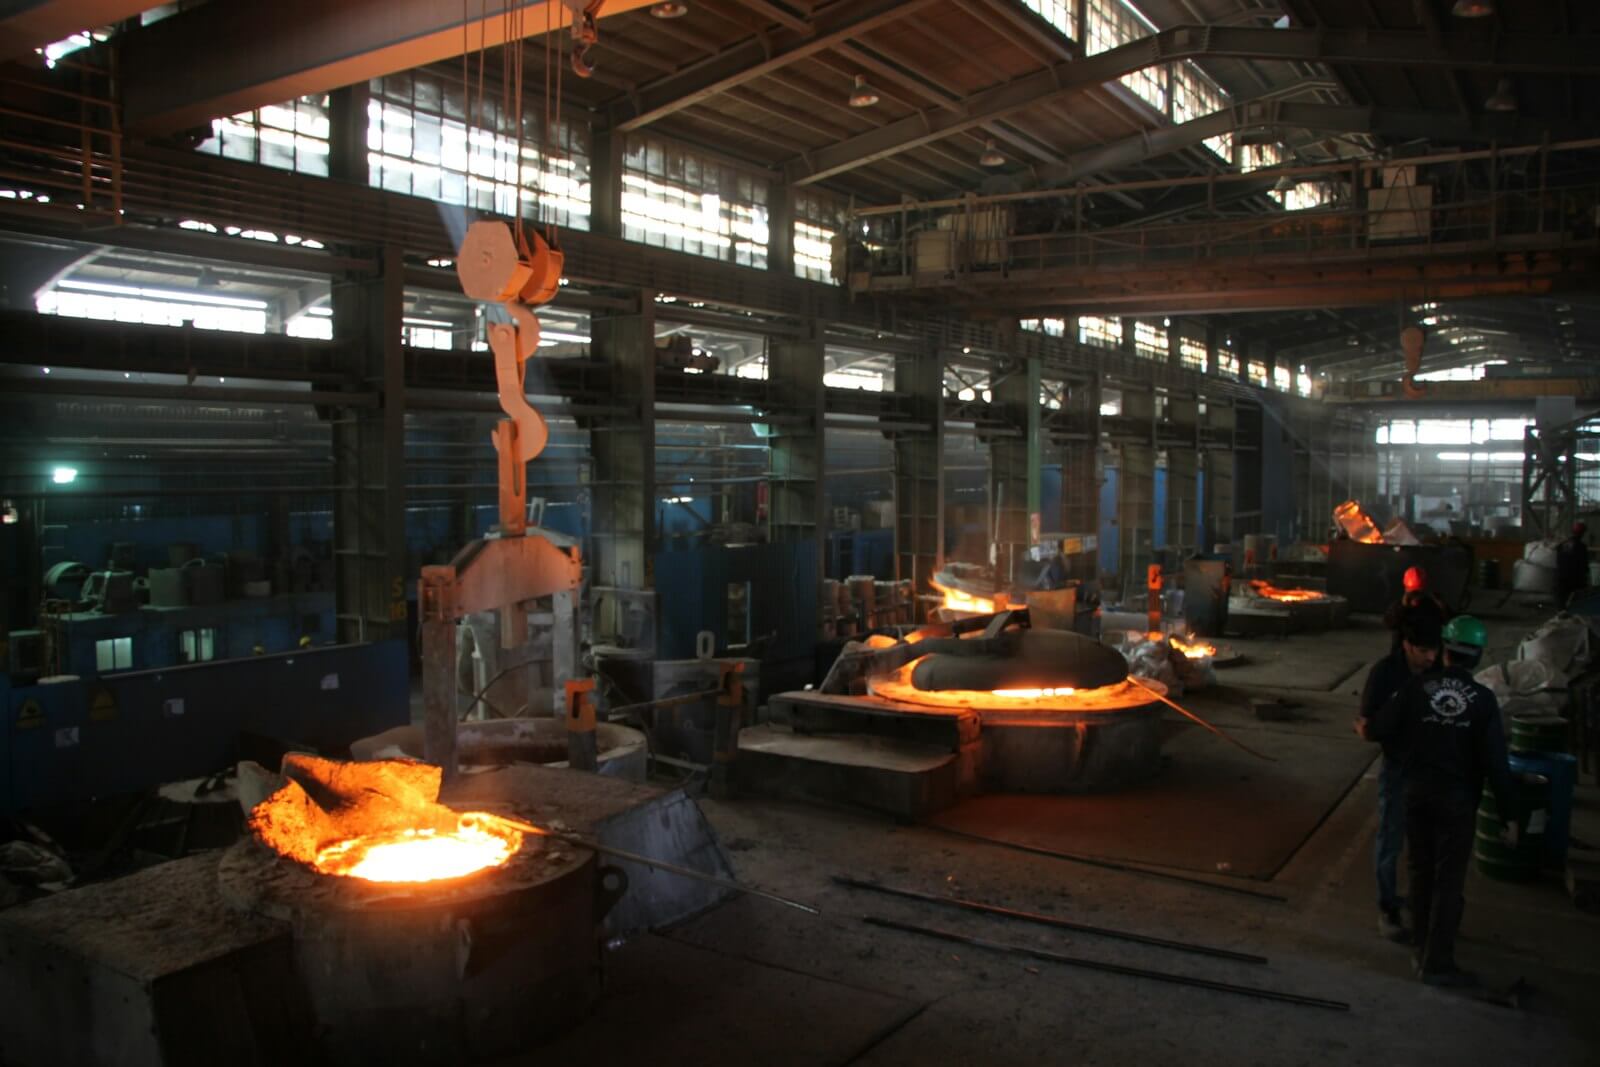
Energía, mantenimiento, calidad y planificación, y el modelo de consumo de gas que se validó en los hornos de una forja de Cantabria.
 01Reinosa Forgings & Castings
El modelo predictivo de consumo de gas de GASAI se apoya en el SCADA de los hornos y en los registros de años de operación. Convive con el sistema de control existente y se organiza en tres capas:
- Un modelo de consumo por carga.
- Un planificador de ocupación de hornos.
- Un monitor de desviaciones que avisa antes de que la desviación aparezca en la factura.
Se validó en los cinco hornos de una línea principal de forja de Reinosa Forgings & Castings dentro del programa INNOVA del Gobierno de Cantabria.
Leer el caso → 02Energía
Cuánto va a consumir un horno o una línea térmica con el producto que viene, y qué consigna lo bajaría. Es la base de los proyectos de eficiencia energética.
Ver HEFESTO → 03Mantenimiento
Desviaciones en temperatura, vibración, presión o consumo eléctrico que preceden a una avería en hornos, prensas, compresores o motores, con días de margen para planificar la parada.
 04Calidad
Qué combinación de temperatura, tiempo, material y herramienta va a dar pieza fuera de tolerancia, antes de fabricarla. En forja, fundición y tratamiento térmico es donde más se nota.
 05Planificación
Cuánto se va a fabricar y cuánto van a pedir, para alimentar la planificación de turnos y de compra de energía.
Ver METHIS →Del histórico al modelo en operación
Se comprueba si los registros sirven: variables, huecos, frecuencia y coherencia entre SCADA y partes. Si no sirven, se dice y se propone qué registrar. Las siete señales que miramos.
Se elige un horno, una prensa o una línea y se construye el modelo con su física y sus datos. Se contrasta con el operador antes de encender ninguna alerta.
El modelo avisa y explica; la planta decide. Se mide cuántos avisos fueron útiles y cuántos no.
Se replica en equipos parecidos y se vigila el error cada semana. Se reentrena cuando cambia el proceso.
Dudas habituales sobre modelos predictivos
En la reunión exploratoria se elige un proceso, se revisa qué señales existen y se decide si merece un diagnóstico.
¿Qué diferencia hay entre un modelo predictivo normal y uno con la física dentro?
Un modelo que solo aprende de datos históricos acierta mientras la planta se parece a su histórico; cuando cambia la materia prima, el formato o el equipo, sigue prediciendo lo de siempre y nadie se entera hasta que falla. Un modelo con la física del proceso dentro (el balance térmico del horno, la curva de desgaste de la herramienta, la dinámica de la prensa) sabe por qué cambia la señal y avisa cuando algo se sale de lo físicamente esperable.
¿Qué datos hacen falta para empezar?
Los registros del SCADA, el historian o el MES de los últimos meses, los partes de mantenimiento y de calidad, y una conversación con quien opera el equipo. Antes de modelar se revisa si esos datos sirven: consistencia de las variables, huecos y frecuencia de muestreo. Si no sirven, se dice y se propone qué registrar.
¿Cómo llega la predicción a planta?
Como una alerta con motivo: qué equipo, qué variable se ha desviado, cuánto margen hay y qué revisar en el siguiente turno. Se integra en el panel que la planta ya usa o en un informe por turno. No sustituye al sistema de control.
¿Qué pasa cuando el modelo deja de acertar?
Se vigila su error cada semana contra lo que ocurrió de verdad. Cuando la desviación supera un umbral acordado, se reentrena con los datos nuevos. Ese seguimiento forma parte del servicio, porque una planta cambia y un modelo sin mantenimiento envejece en silencio.
¿Los datos salen de la planta?
Pueden quedarse dentro, en un servidor de la planta o en una nube privada, según la política de sistemas de cada cliente.