
- Inicio
- IA para automoción
IA para automoción: inteligencia de procesos en la planta
Una planta de automoción junta takt time exigente, tolerancias estrechas y una factura energética alta. Trabajamos con los equipos y los datos que la planta ya tiene, sin sustituir la instalación.
Seis procesos de la planta con margen medible
Soldadura, pintura, hornos, secuenciación y prensas. En cada uno el modelo lleva dentro la física del equipo y aprende del histórico de la planta lo que la física no fija.
Soldadura y ensamblaje
Estabilidad y calidad de proceso
Modelamos el comportamiento de la soldadura por puntos para anticipar el defecto antes del control final, cuando la carrocería todavía no ha avanzado por la línea.
Cabina de pintura
Estabilidad y calidad de proceso
Detectamos la deriva de las condiciones de cabina (temperatura, humedad, caudal, viscosidad) que precede a los retoques y explicamos qué variable la provoca.
Hornos de secado y curado
Optimización energética y térmica
Modelamos el consumo térmico por lote y por turno para localizar calentamientos innecesarios y ciclos sobredimensionados en los hornos de la línea de pintura.
Secuenciación de la línea
Inteligencia de decisión industrial
Ordenamos el mix de producción respetando a la vez las restricciones de color, de motorización y de takt, sin sacrificar una para cumplir otra.
Prensas y robótica
Estabilidad y calidad de proceso
Anticipamos la degradación de servos, husillos y utillaje a partir de su propia señal, para que el mantenimiento entre en la ventana de parada planificada.
Decisiones auditables
Trazabilidad
Cada recomendación llega con su razonamiento: qué variables pesaron y con qué confianza. En un sector con exigencias de auditoría, un modelo que nadie puede justificar no llega a producción.
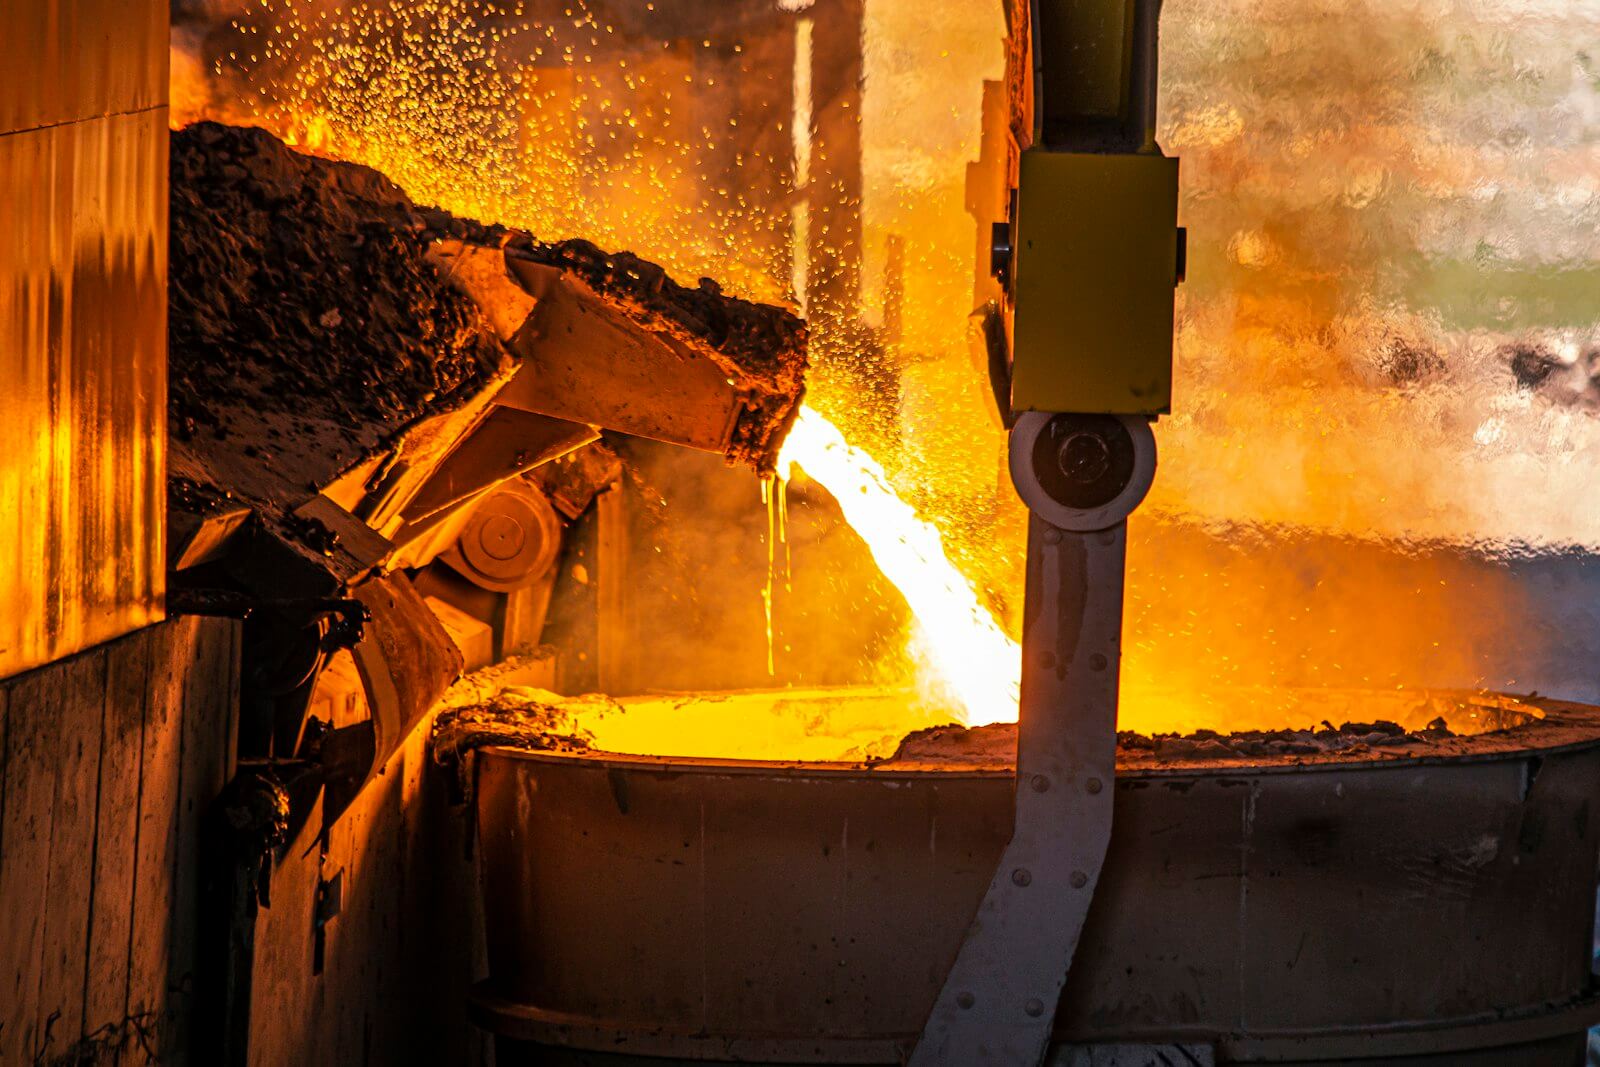
Un horno de inducción en una fundición de automoción
La potencia mínima que mantenía el metal a temperatura la fijaba cada turno según la experiencia del operario. El modelo, construido con el balance térmico del horno y los datos de un año de operación, calculó un mínimo seguro y reproducible. El operario conserva el control del equipo.
Aplicamos el mismo planteamiento a hornos de secado y curado de pintura, a prensas y a líneas de tratamiento térmico: reducir el consumo operando más cerca del mínimo que permite la física y anticipar la desviación antes de que llegue al control final.
Empezamos por un proceso de tu línea
Antes de tocar un parámetro modelamos por qué el proceso se comporta como se comporta. Así el equipo de planta entiende la recomendación y decide si la aplica.